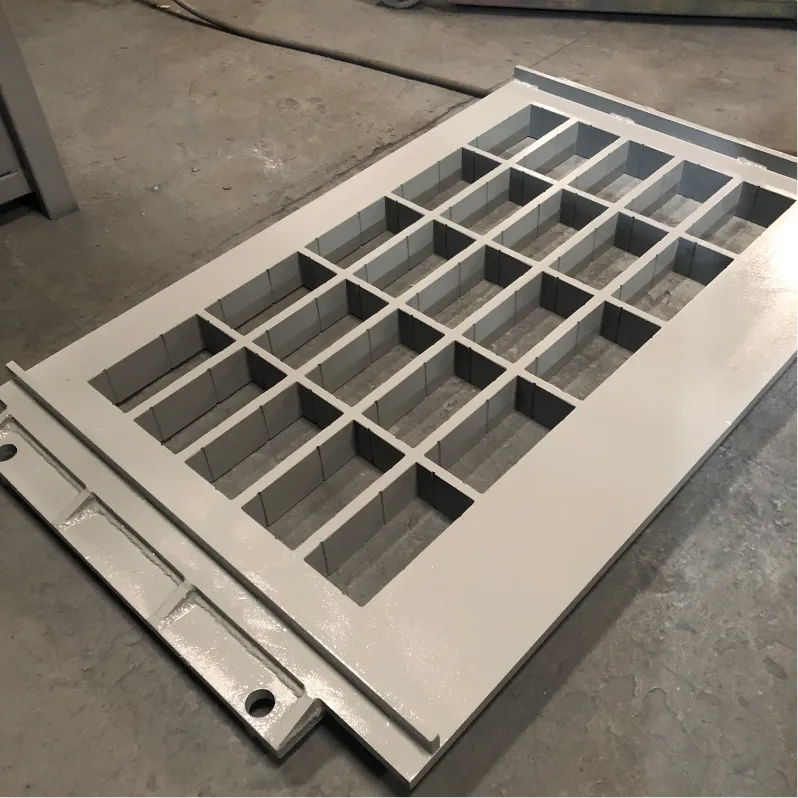
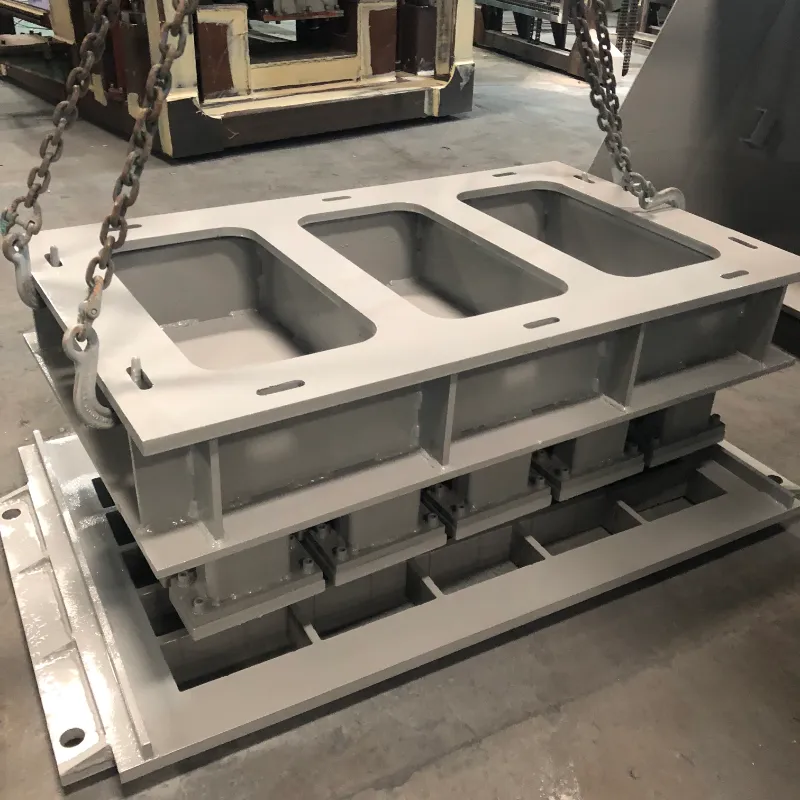
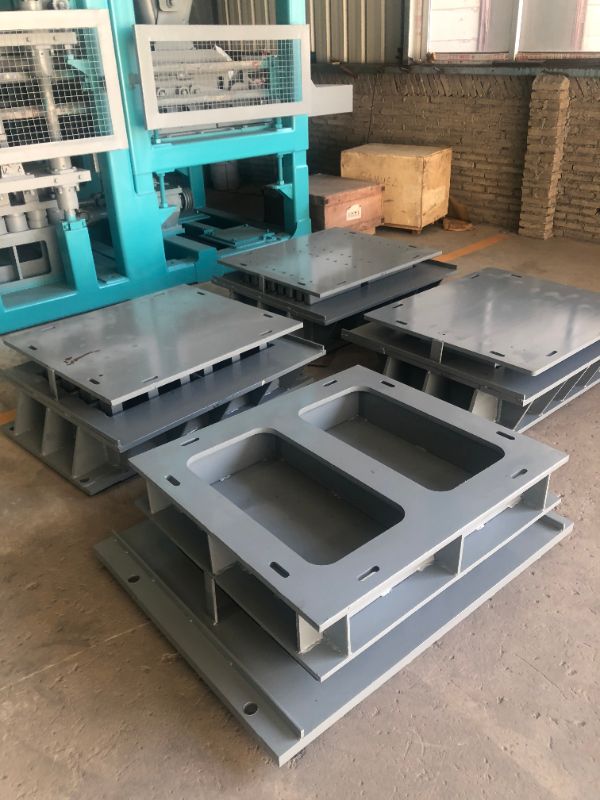
NOUS PROPOSONS DES SOLUTIONS COMPLÈTES POUR LES FABRICANTS DE BÉTON.
Pour le bétonblocproducteurs, l’étape de démoulage est celle où la productivité et la qualité du produit varient. Lorsque le béton colle, se fissure ou présente des défauts lors du démoulage, les coûts en termes de temps d'arrêt, de gaspillage et de produits rejetés s'accumulent rapidement. Comprendre les causes profondes de ces problèmes courants et savoir comment les résoudre est essentiel pour maintenir une chaîne de production efficace.
Chez Fujian Unik Mold Technology Co., Ltd., nous concevons des moules à béton haute performance depuis 2010. Forts de notre expérience au service de 28 marchés d'exportation, voici un guide de dépannage pratique pour les problèmes de démoulage les plus fréquents.
Le collage est l’un des problèmes les plus courants et les plus frustrants dans la production de béton. Cela ralentit les cycles, endommage le moule et le produit et peut arrêter une ligne.
Causes probables :
Application d’huile à libération insuffisante ou inégale
Agent de démoulage de mauvaise qualité qui ne correspond pas au type de béton
Usure de la surface de la cavité créant des points de friction
Mauvais timing de démoulage – soit trop tôt, soit trop tard
Mélange de béton rigide et peu ouvrable
Solutions :
Appliquez une fine couche uniforme d'huile de démoulage professionnelle sur toutes les surfaces de la cavité.
Repolissez les cavités du moule pour restaurer une finition de surface lisse (UNIK recommande Ra 1,6)
Maintenir un temps de démoulage constant, idéalement 10 à 15 secondes après vibration
Ajustez votre mélange de béton pour améliorer la fluidité et réduire le caractère collant
Les trous d’air à la surface des blocs finis sont plus qu’un problème esthétique : ils peuvent compromettre l’intégrité structurelle.
Causes probables :
Vibrations insuffisantes, empêchant l’air emprisonné de s’échapper
Mélange de béton trop visqueux qui emprisonne les bulles d'air
Mauvaise répartition de l'alimentation, laissant des poches d'air dans la cavité
Utilisation d'agents de démoulage à base d'huile pouvant emprisonner l'air à la surface du moule
Solutions :
Recalibrez la fréquence de vibration sur la plage recommandée de 50 à 60 Hz.
Améliorer la fluidité du béton en ajustant la conception du mélange ou en ajoutant des plastifiants
Assurer une alimentation uniforme et complète dans toutes les cavités
Envisagez d'utiliser des agents de démoulage à base d'eau, qui se sont avérés produire une meilleure qualité de surface que les alternatives à base de pétrole.
Les blocs fissurés constituent une perte directe de matière et de main d’œuvre.
Causes probables :
Le mélange est trop sec, ce qui réduit la force verte
Temps de durcissement insuffisant avant démoulage
Vibrations inappropriées – soit trop faibles, soit trop élevées
Contraintes mécaniques dues au collage lors du démoulage
Changements brusques de température après la production
Solutions :
Augmenter la teneur en eau ou ajouter un plastifiant au mélange
Prolongez le temps de durcissement à 24 à 48 heures avant le démoulage
Ajustez les vibrations à la fréquence correcte pour la taille et la forme spécifiques de votre bloc
Assurer un démoulage en douceur et une lubrification appropriée de la cavité pour éviter le collage
Une finition de surface rugueuse affecte à la fois l’esthétique et la commercialisation.
Causes probables :
Surfaces de la cavité usées ou rayées
Résidu de ciment séché laissé dans le moule lors des cycles précédents
Huile de démoulage de mauvaise qualité
Mélange de béton trop sec
Solutions :
Repolissez les murs creux pour restaurer la finition de surface lisse
Nettoyer le moule immédiatement après chaque quart de travail pour éviter l'accumulation de ciment
Utilisez un agent de démoulage approprié (évitez d'utiliser du diesel ou d'autres substituts)
Augmenter la proportion de sable fin ou ajuster le rapport eau-ciment
Les dommages aux bords et aux coins des blocs sont souvent le signe de contraintes mécaniques lors du démoulage.
Causes probables :
Coins de cavité usés ou endommagés
Démoulage dur à cause du mélange collant
Vibrations excessives provoquant une fragilité des bords
Durcissement incorrect ou séchage trop rapide
Solutions :
Réparer ou remplacer les inserts de cavité endommagés
Appliquer l'huile antiadhésive uniformément sur toutes les surfaces
Équilibrer les vibrations pour éviter un compactage excessif
Maintenir les conditions de durcissement stables et ombragées
Des micro-déchirures et des décolorations grises peuvent apparaître sur les surfaces des blocs, affectant particulièrement les produits haut de gamme où l'apparence compte.
Causes probables :
Adhérence entre le béton et la surface du moule lors du démoulage, dite « adhésion par sabotage »
Formation de "bloom" sur des blocs en ciment blanc
Solutions :
Optimiser le timing du démoulage et l'application de l'agent de démoulage
Pour les produits en ciment blanc, contrôlez soigneusement les conditions de durcissement et la sélection des agents de démoulage pour éviter la formation de fleurs.
Des dimensions de bloc incohérentes indiquent un problème de stabilité du moule ou d’alignement de la machine.
Causes probables :
Déformation du cadre du moule due à la fatigue vibratoire à long terme
Boulons desserrés ou inserts de cavité mal alignés
Déséquilibre vibratoire de la machine
Alimentation inégale ou mélange incohérent
Solutions :
Serrez tous les boulons à l'aide d'une clé dynamométrique pour assurer un bon alignement
Vérifiez les broches d'alignement et remplacez celles qui sont usées.
Ajuster les moteurs de vibration pour l'équilibre
Standardiser l’alimentation et la consistance du mélange

De nombreux problèmes de démoulage peuvent être évités grâce à une conception appropriée du moule et à une sélection appropriée des matériaux :
Angle de dépouille : une conicité appropriée sur les parois de la cavité est essentielle pour un démoulage propre. Sans cela, les blocs resteront collés quelle que soit la qualité de l'agent de démoulage.
Rayon de coin : les coins pointus à 90 degrés sont des points de contrainte où les fissures commencent. Les conceptions UNIK intègrent des coins arrondis de 3 à 5 mm pour réduire les dommages sur les bords.
Finition de surface : une surface de cavité polie (Ra 1,6) réduit la friction et améliore les performances de démoulage jusqu'à 30 %.
Traitement thermique : une carburation appropriée permet d'obtenir une dureté de surface de HRC58-62 tout en maintenant la ténacité du noyau, réduisant ainsi l'usure qui conduit au collage.
Qualité d'acier : l'utilisation de matériaux de haute qualité tels que le 42CrMo ou des aciers de qualité outil garantit que le moule conserve sa forme et sa qualité de surface sur 80 000 à 100 000 cycles.
La plupart des problèmes de démoulage sont prévisibles et évitables. En identifiant systématiquement la cause première, qu'il s'agisse de la conception du mélange, des paramètres de vibration, de l'application d'un agent de démoulage ou de l'état du moule, vous pouvez mettre en œuvre des solutions ciblées qui réduisent les déchets et les temps d'arrêt.
Un moule bien entretenu peut durer de 80 000 à 100 000 cycles tout en conservant une qualité de surface parfaite des blocs et en fonctionnant sans problème sur les lignes automatiques à grande vitesse. Avec un dépannage approprié et une ingénierie de moules de haute précision, vous pouvez maintenir le fonctionnement efficace de votre ligne de production avec des taux de défauts inférieurs et une interruption minimale.